
صنعت تبرید در حال فاصله گرفتن از مبردهای HFC با پتانسیل گرمایش جهانی بالا است؛ اما جایگزینی مبرد، صرفاً تخلیه یک سیال و شارژ سیال دیگر نیست. مبرد جدید بر فشار کاری، دمای دهش، ظرفیت حجمی، لغزش دمایی، انتقال حرارت، سازگاری روغن و محدوده ایمنی اثر میگذارد. بنابراین طراحی یا بازطراحی سیکل باید با دادههای سازنده کمپرسور و قطعات، استاندارد ایمنی محل پروژه و محاسبات بار انجام شود. اصطلاح «فریون» در بازار بهصورت عمومی به بسیاری از مبردهای هالوژنه گفته میشود، در حالی که خانوادههای HFC، HFO و مبردهای ترکیبی آنها خواص یکسانی ندارند.
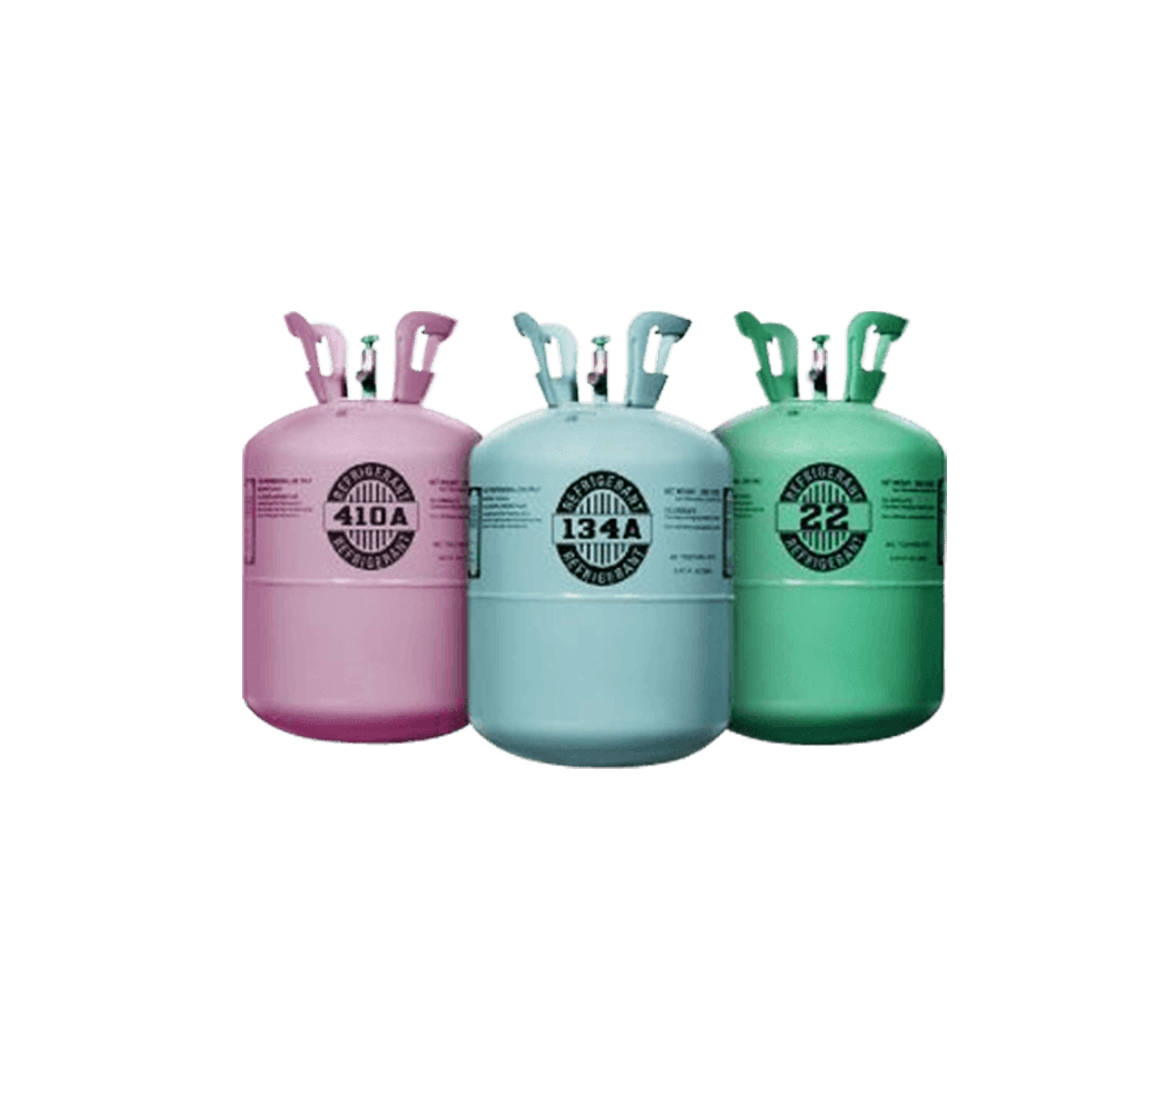
نخستین تصمیم، انتخاب مبرد متناسب با دمای تبخیر و تقطیر، نوع کاربرد و افق قانونی پروژه است. برای جایگزینی R404A و R507A، گزینههای غیرقابلاشتعال کلاس A1 مانند R448A و R449A در برخی بازسازیها مطرحاند؛ در سامانههای جدید نیز مبردهای ترکیبی A2L مانند R454A، R454C و R455A قابل بررسی هستند. A2L به معنای سمیت پایین و قابلیت اشتعال ملایم است، نه «غیرقابلاشتعال». استفاده از این مبردها به ارزیابی مقدار شارژ، تهویه، محل تجهیزات، آشکارسازی نشتی و حذف منابع بالقوه جرقه طبق استانداردهای قابلاجرا نیاز دارد.
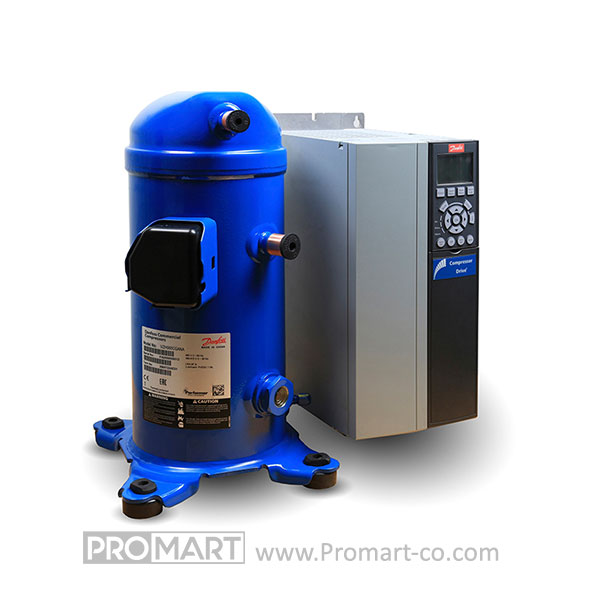
کمپرسور باید صراحتاً برای مبرد، روغن و محدوده کاری موردنظر تأیید شده باشد. نمودار پوسته عملکرد، بیشینه فشار مجاز، نسبت تراکم، دمای دهش، حداقل سوپرهیت و الزامات برگشت روغن باید کنترل شوند. تغییر چگالی بخار ورودی و ظرفیت حجمی میتواند ظرفیت و توان مصرفی را تغییر دهد. در نتیجه، انتخاب کمپرسور فقط بر اساس توان اسمی یا اتصال مکانیکی درست نیست. در مبردهای ترکیبی دارای لغزش دمایی نیز دمای نقطه شبنم برای محاسبات سوپرهیت و دمای نقطه حباب برای سابکولینگ اهمیت دارد.

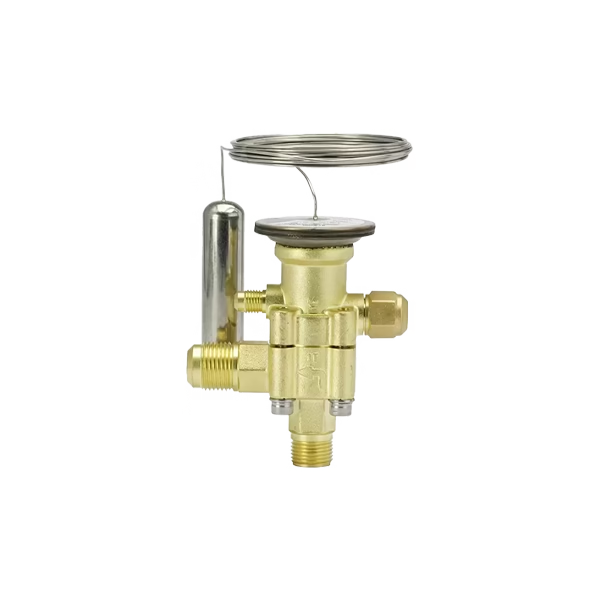
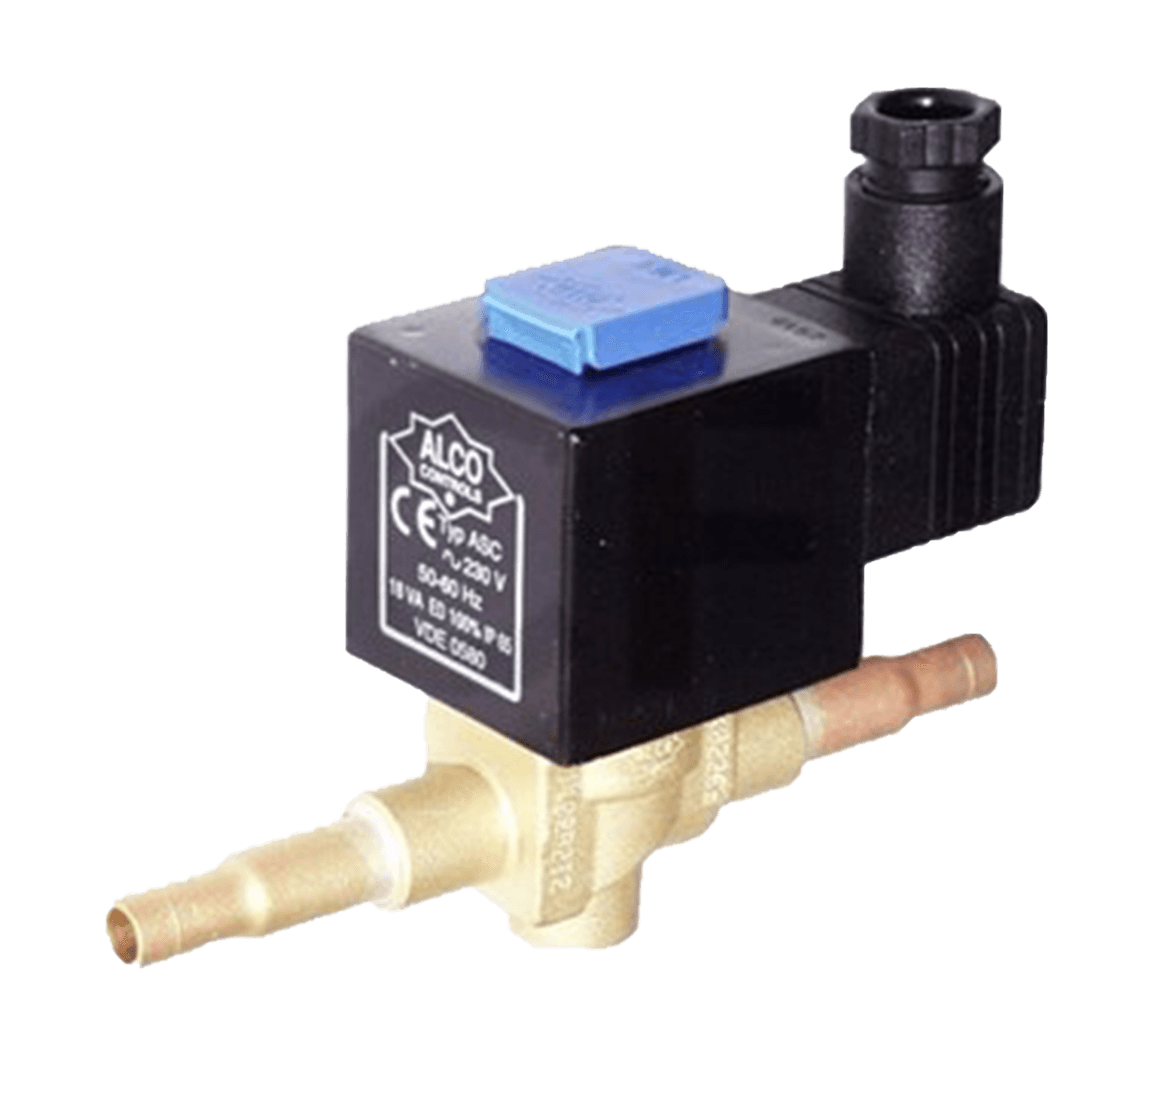
شیر انبساط ترموستاتیکی ممکن است به اوریفیس، پاور المنت یا تنظیم سوپرهیت متفاوت نیاز داشته باشد. در شیر انبساط الکترونیکی، کنترلر باید خواص مبرد جدید را بشناسد و ورودی فشار و دمای خروجی اواپراتور درست کالیبره شود. ظرفیت شیر، افت فشار دو سر آن و حداقل اختلاف فشار عملکرد باید دوباره محاسبه شود. شیر برقی، شیر یکطرفه، رگولاتور فشار، سایتگلس، فیلتر درایر و آببندها نیز باید از نظر فشار، دما، جنس و تأییدیه مبرد بررسی شوند.
مبدلهای حرارتی و لولهکشی نیز بیتأثیر نیستند. تغییر دبی جرمی و چگالی بخار میتواند سرعت گاز در خط مکش و رایزرها را تغییر دهد و برگشت روغن را مختل کند. افت فشار، توزیع مبرد در اواپراتور و ظرفیت کندانسور باید بازبینی شود. برای مبردهای قابلاشتعال، کاهش حجم داخلی تجهیزات و مقدار شارژ مزیت مهمی است؛ با این حال کوچکسازی نباید باعث افت فشار نامطلوب یا تغذیه ناپایدار اواپراتور شود.
در پروژه Retrofit، سازگاری روغن و الاستومرها، وضعیت عایق، تنظیم کلیدهای فشار، ظرفیت شیر اطمینان و نشتی سیستم باید پیش از کار بررسی شود. مخلوطهای زئوتروپیک باید طبق دستور سازنده از فاز مایع شارژ شوند تا ترکیب آنها تغییر نکند. مبرد بازیافتی نیز نباید با نوع دیگری مخلوط شود. تبدیل یک سیستم طراحیشده برای A1 به A2L بدون ارزیابی کامل ایمنی و تأیید سازندگان اقدامی قابل قبول نیست.
نتیجه مهندسی روشن است: مبرد با GWP پایین تر، زمانی پایدار و اقتصادی خواهد بود که کل سیکل بهعنوان یک مجموعه بررسی شود. جدول سازگاری سازنده، نرمافزار انتخاب قطعه و محاسبات پروژه مکمل یکدیگرند و هیچکدام جایگزین تحلیل طراح نیستند. انتخاب صحیح کمپرسور، شیر انبساط، کنترلر، تجهیزات حفاظتی و لولهکشی از کاهش ظرفیت، افزایش دمای دهش، خرابی کمپرسور و ریسک ایمنی جلوگیری میکند.
جمعبندی کاربردی پرومارت: پیش از سفارش هر قطعه، کد دقیق مدل، نوع مبرد، ظرفیت، دماهای تبخیر و تقطیر، فشار کاری و الزامات کنترلی پروژه باید تطبیق داده شود. شباهت ظاهری یا یکسان بودن سایز اتصال، تأیید فنی قطعه محسوب نمیشود.